תוֹכֶן הָעִניָנִים:
בדיקת ריסוס מלח (Salt Spray Test / Salt Fog Test) היא שיטת הזדקנות מואצת המדמה סביבות קורוזיביות בתנאי מעבדה. העיקרון המרכזי שלה הוא שתחת תנאי טמפרטורה, לחות וריכוז מלח מבוקרים, תופעות קורוזיה שהיו אמורות להופיע במקור לוקחות חודשים או אפילו שנים, ניתנות לדחיסה ולצפייה תוך מספר שעות עד מספר ימים.
חשוב להבהיר תחילה נקודה אחת: לא ניתן להמיר ישירות את תוצאות בדיקת ריסוס המלח למשך חיי השירות בפועל של מוצר.
קורוזיה בסביבות טבעיות מושפעת מגורמים רבים, כולל חשיפה לקרינה אולטרה סגולה, מחזורי טמפרטורה, תנאים רטובים ויבשים לסירוגין, מזהמי אוויר (כגון SO₂) ובלאי מכני. עם זאת, סביבת ריסוס מלח במעבדה מייצגת מצב יחיד של לחות מתמשכת וריכוזים גבוהים של יוני כלוריד. לכן, הערך האמיתי של בדיקת ריסוס מלח טמון ב:
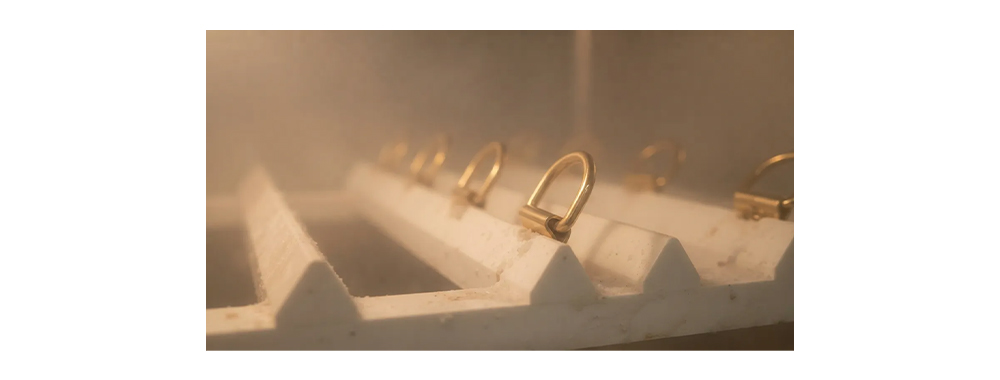
בדיקת ריסוס מלח ניטרלי (NSS) היא כיום שיטת הבדיקה הנפוצה ביותר בתעשיית חומרת תיקי היד. היא פועלת בעיקר לפי שלוש מערכות סטנדרטיות:
מספר סטנדרטי | היקף ישים | פרמטרים מרכזיים |
תקן ISO 9227 | תקן בינלאומי | 5% NaCl, pH 6.5-7.2, 35°C ± 2°C |
ASTM B117 | שוק צפון אמריקה | 5% NaCl, pH 6.5-7.2, 35°C ± 2°C |
קוורטרבק/ט 3826-1999 | מגזר התעשייה הקלה בסין | 5% NaCl, pH 6–7, 35°C ± 2°C, קצב שקיעת חומרים 1–2 מ"ל/80 סמ"ר·שעה |
שלוש מערכות סטנדרטיות אלו עקביות מאוד מבחינת פרמטרי סביבת הבדיקה. ההבדלים העיקריים טמונים בכיול הציוד ובפורמטים של רישום התוצאות.
בייצור תיקי יד OEM/ODM, אנו בדרך כלל מאמצים את תקן הבדיקה ISO 9227.
תקן ISO 9227 מציין למעשה שלוש שיטות בדיקה, עם רמות חומרה הולכות וגדלות:
בבקרת האיכות היומיומית של חומרת תיקי יד, בדיקות NSS נותרות השיטה המרכזית המוחלטת. AASS ו-CASS משמשות בדרך כלל לסינון מהיר במהלך הכנסת חומרים חדשים או שינויים בתהליך, ולא לבדיקות משלוחים בכמויות גדולות.
עובי שכבת הציפוי האלקטרוליטי נמדד במיקרומטרים (מיקרומטר, 1 מיקרומטר = 0.001 מ"מ). בתחום חומרת תיקי היד, ערך זה קובע ישירות את משך בדיקת ריסוס המלח. הכלל האמפירי בתעשייה הוא שעובי הציפוי האלקטרוליטי קשור בקירוב ליניארי עם זמן עמידות בפני קורוזיה - כאשר העובי מוכפל, אורך החיים המגן מוכפל בערך.
רמת שכבה | חוֹמֶר | עובי אופייני | פוּנקצִיָה |
שכבת שביתה | נחושת או ניקל | 0.5–2 מיקרומטר | משפר את הידבקות המצע וממלא פגמים מיקרוסקופיים על פני השטח |
שכבת מחסום | נִיקֵל | 1–3 מיקרומטר | חוסם נדידת יוני מתכת מצע ומספק את יכולת ההגנה העיקרית מפני קורוזיה |
שכבה דקורטיבית (צבע) | זהב / פלדיום / כרום / חיקוי זהב | 0.1–3 מיקרומטר | מספק צבע וברק פני השטח |
שכבה עליונה | ציפוי שקוף / ציפוי ננו קרמי | 5–15 מיקרומטר | אוטם את המערכת כולה ומגן מפני זיעה, שריטות וחמצון |
על פי נוהלי התעשייה, ניתן לחלק את איכות הציפוי האלקטרוני של חומרת תיקי יד לארבע דרגות. ההבדלים בעובי הציפוי ובביצועי ריסוס המלח הם משמעותיים:
ציון איכות | עובי ציפוי כולל | זמן מעבר טיפוסי של ריסוס מלח | תרחיש יישום |
דרגת חסכון | <1 מיקרומטר | 16–24 שעות | אופנה מהירה, מוצרי קידום מכירות, אביזרים פנימיים |
דרגת ביניים | 1–2 מיקרומטר | 24–48 שעות | קווי מוצרים קבועים של מותגים מרכזיים |
כיתה יוקרתית | 2.5–5 מיקרומטר | יותר מ-48 שעות | מותגי מעצבים, קווי מוצרים יוקרתיים |
דרגת יוקרה | 5–10+ מיקרומטר | יותר מ-96 שעות | מותגי יוקרה מובילים כמו הרמס ו-LV |
רוב תיקי היד הסטנדרטיים צריכים לעמוד בדרישה של 24-48 שעות בלבד. עם זאת, סף הבדיקה הספציפי צריך להיות מותאם באופן דינמי בהתאם לסביבת השימוש בפועל של המוצר ולתרחיש היישום.
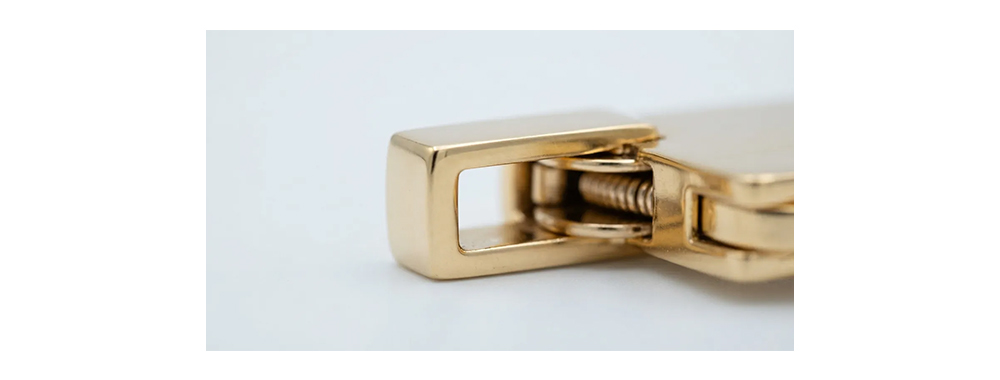
אי הבנה 1: התמקדות רק בעובי השכבה הדקורטיבית תוך התעלמות משכבת המחסום
קונים רבים, כאשר הם מעריכים ספקים, מתמקדים רק ב"כמה מיקרומטרים עובי שכבת העיצוב על פני השטח", תוך התעלמות מעובי שכבת מחסום הניקל. למעשה, שכבת הניקל היא מחסום ההגנה המרכזי מפני קורוזיה. אם שכבת הניקל דקה מדי (<1 מיקרון), גם אם השכבה הדקורטיבית מגיעה ל-1 מיקרון, חלודה לבנה עדיין עשויה להופיע תוך 24 שעות במהלך בדיקת ריסוס מלח - מכיוון שהשכבה הדקורטיבית עצמה מכילה נקבוביות מיקרוסקופיות, המאפשרות לחומרים קורוזיביים לחדור דרך השכבה הדקורטיבית ולהגיע ישירות למצע.
אי הבנה 2: התעלמות משכבת ההגנה (שכבת הגימור העליונה)
ציפוי שקוף או ציפוי מגן ננו-קרמי משמש כ"מעיל גשם" של רכיבי חומרה. חלקים מצופים אלקטרוליטיים ללא שכבת מגן עדיין עלולים לדהות במהירות לאחר מגע ארוך טווח עם זיעה אנושית (המכילה מלח וחומצות עדינות), גם אם הם עוברים בדיקת NSS של 24 שעות. שכבת מגן איכותית יכולה להאריך את חיי השירות של רכיבי חומרה פי 2 עד 5.
אי הבנה 3: תהליכים מבלבלים בין "ציפוי מתלה" ל"ציפוי חביות"

תקרת הביצועים של ציפוי אלקטרוליטי נקבעת במידה רבה על ידי חומר המצע. לשלושת המצעים הנפוצים עבור אביזרי תיקי יד יש יתרונות וחסרונות משלו:
כ-80%-90% מפריטי תיקי יד אופנתיים מיוצרים באמצעות יציקת סגסוגת אבץ.
יתרונותיה כוללים נזילות טובה, קלות השגת עיצובים מורכבים ועלות בינונית. עם זאת, לסגסוגת אבץ עצמה יש מבנה נקבובי. אם תהליך הטיפול המקדים לפני הציפוי האלקטרוני (ליטוש, הסרת שומנים, ניקוי חומצי) אינו יסודי, גזים וזיהומים שיוריים בתוך הנקבוביות עלולים ליצור "שלפוחיות ציפוי" לאחר הציפוי האלקטרוני, מה שיהפוך לנקודות התחלה של קורוזיה במהלך בדיקות ריסוס מלח.
חומר מצע מועדף לתיקים יוקרתיים. לפליז מבנה צפוף, חוזק מכני גבוה והפרש פוטנציאלים אלקטרוכימי קטן יותר עם מתכות מצופות כמו ניקל וזהב, וכתוצאה מכך נטייה נמוכה יותר לקורוזיה אלקטרוכימית. רכיבי חומרה קלאסיים של מותגי יוקרה מובילים כמו הרמס ושאנל משתמשים לעתים קרובות במצעי פליז.
חסרונותיו של פליז הם צפיפותו הגבוהה יותר (כ-15% כבדה יותר מסגסוגת אבץ באותו נפח), עלות גבוהה יותר ואפשרות של דה-צינציפיקציה אם הרכב הסגסוגת אינו נשלט כראוי. לאחר חשיפה ממושכת, הדבר עלול לגרום להופעת כתמים בצבע ורוד על פני השטח.
חומר המצע העמיד ביותר בפני קורוזיה, במיוחד פלדת אל-חלד 316, המתפקדת בצורה יוצאת דופן בסביבות ימיות ולחות גבוהה הודות לתכולת המוליבדן שלה. חומרת פלדת אל-חלד ניתנת בדרך כלל לשימוש ישיר ללא ציפוי אלקטרוליטי (כגון גימורים מוברשים או מלוטשים), או כמצע לציפויי PVD (Physical Vapor Deposition).
חסרונותיו כוללים קושי עיבוד גבוה, גמישות עיצוב מוגבלת ועלות גבוהה יותר. הוא משמש בעיקר עבור רכיבים נושאי עומס פונקציונליים במזוודות ובתיקי גב לחוץ.
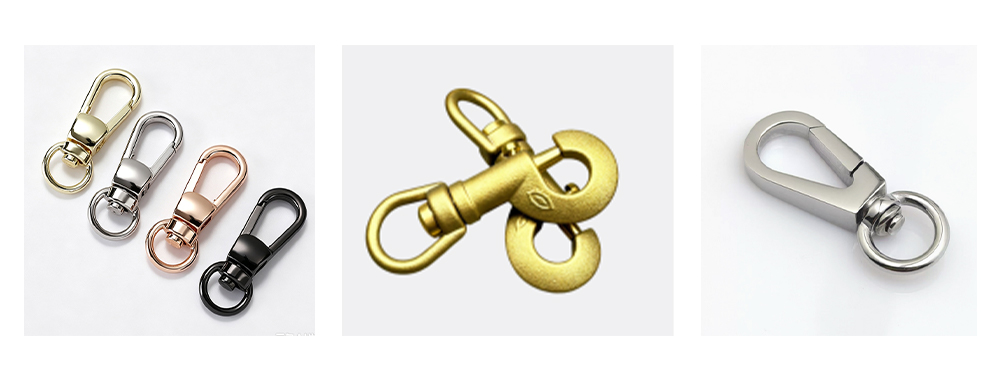
ללא קשר לאיכות חומר המצע, שכבת הציפוי האלקטרוני תיכשל אם תהליך הטיפול המקדים אינו מספק. תהליך טיפול מקדים סטנדרטי כולל:
פרט שלעתים קרובות מתעלמים ממנו הוא שרכיבים יצוקים מסגסוגת אבץ דורשים בדיקת "סימן זרימה קרה" לפני ציפוי אלקטרוליטי. סימני זרימה קרה הם פגמים על פני השטח הנוצרים כאשר הקצה הקדמי של מתכת מותכת מתקרר במהלך תהליך יציקת המים. קשה לזהות אותם בעין בלתי מזוינת, אך הם הופכים לשקעים ברורים לאחר הציפוי האלקטרוליטי ומשמשים כנקודות כניסה פוטנציאליות לקורוזיה.
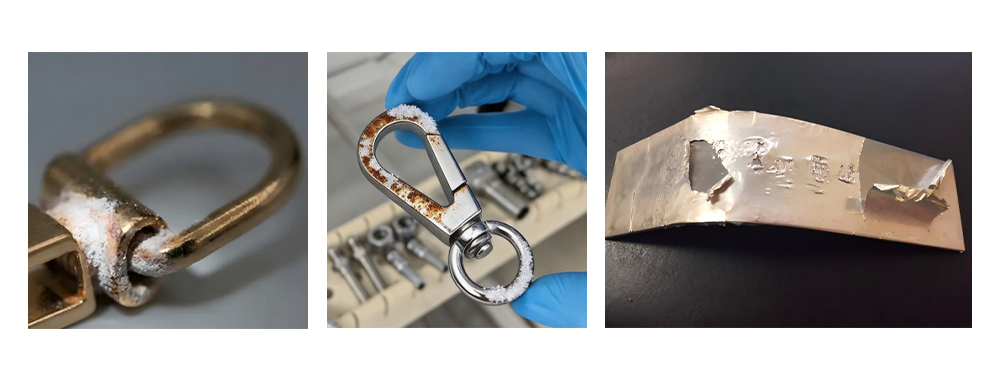
לאחר בדיקת ריסוס מלח, רכיבי חומרה בדרך כלל מראים שלושה סוגים של תופעות קורוזיה:
חלודה לבנה היא תוצר קורוזיה של הציפוי עצמו. היא מופיעה בדרך כלל על פני השטח של ציפויי אבץ או ניקל ומוצגת כמשקעים לבנים דמויי אבקה או ערפל. הופעת החלודה הלבנה מעידה על כך שהציפוי נחדר, אך המצע טרם נדבק.
במהלך הבדיקה, נקודת הזמן בה מופיעה חלודה לבנה משקפת את צפיפות ועובי הציפוי. עבור מערכות ציפוי אלקטרוליטי רב-שכבתיות, חלודה לבנה עשויה להופיע על פני שכבת הניקל, דבר המצביע על כך שלשכבת הניקל יש נקבוביות או עובי לא מספק.
חלודה אדומה היא תוצר קורוזיה של המצע (ברזל או פלדה), בעלת צבע חום-אדמדם. הופעת חלודה אדומה מעידה על כך שכל מערכת הציפוי כושלת לחלוטין ונחשבת לכשל איכות חמור.
בחומרה לתיקים יד, אם חלודה אדומה מופיעה על מצעים של סגסוגת אבץ, היא מלווה בדרך כלל בהופעת שלפוחיות או קילוף בקנה מידה גדול של הציפוי.
זהו ביטוי אופייני של הידבקות לקויה. היווצרות שלפוחיות נגרמת בדרך כלל עקב הסרת שומנים לא שלמה במהלך הטיפול המקדים או שבירות מימן במהלך תהליך הציפוי האלקטרוני. קילוף עשוי להיות קשור ללחץ פנימי מוגזם בתוך הציפוי או לחוזק הדבקה לא מספק בין שכבת הבסיס למצע.
רכיבים עם שלפוחיות מפתחים לעיתים קרובות חלודה אדומה תוך זמן קצר.
לאחר השלמת הבדיקה, יש להעריך את אזור הקורוזיה בהתאם לתקן ISO 10289:
דֵרוּג | אחוז שטח קורוזיה | הערכת איכות |
10 | אין פגמים | מוּשׁלָם |
9 | ≤0.1% | מְעוּלֶה |
8 | ≤0.25% | טוֹב |
7 | ≤0.5% | קָבִיל |
6 | ≤1% | קרִיטִי |
≤5 | >2.5% | לֹא מוּסמָך |
בבקרת האיכות בפועל של חומרת תיקי יד, הדירוג נדרש בדרך כלל לא להיות נמוך מדרגה 7 (שטח קורוזיה ≤0.5%), וחלודה אדומה אינה מותרת. תקנים פנימיים של חלק מהמותגים היוקרתיים דורשים דירוג של דרגה 9 ומעלה.
הבדלים בקטגוריות מוצרים קובעים ספי בדיקה
סוגים שונים של תיקי יד מתמודדים עם סיכוני קורוזיה שונים באופן משמעותי עבור רכיבי החומרה שלהם, ולכן יש להתאים את דרישות הבדיקה בהתאם:
חומרת תרמיל גב בדרך כלל כולל רוכסנים, אבזמים, טבעות D ואבזמי התאמה. מכיוון שתיקי גב משמשים לעתים קרובות בסביבות חיצוניות וחשופים למי גשמים וזיעה, מומלץ שתקופת הבדיקה של NSS תהיה לא פחות מ-24 שעות ללא חלודה אדומה וללא שלפוחיות.
עבור הזמנות המכוונות לשווקים טרופיים או לשווקים באקלים ימי, מומלץ להגדיל את הדרישה ליותר מ-48 שעות.
עבור רוכשי תרמילים מקוריים (OEM) עם דרישות מיוחדות לעמידות בפני קורוזיה של החומרה, ניתן להגדיר בבירור את משך הבדיקה וקריטריוני הכשל עם יצרן התרמילים בשלב הדגימה מראש, ובכך להימנע ממחלוקות הנגרמות עקב סטנדרטים לא ברורים במהלך הייצור ההמוני.
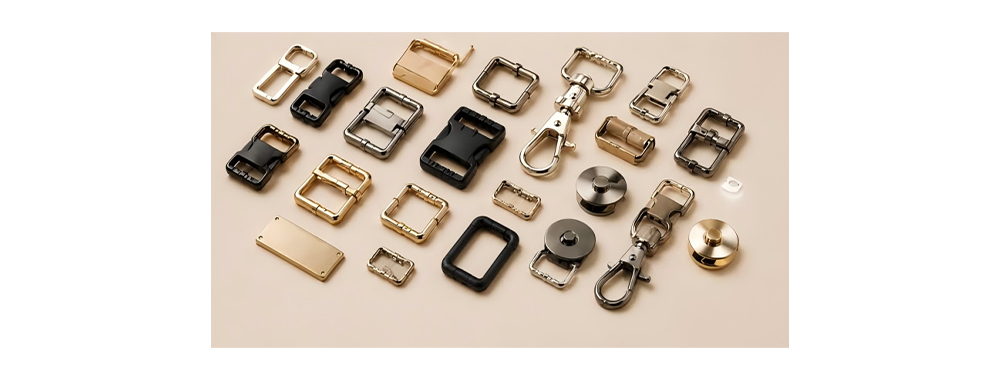
חומרת תיקי יד הוא בעיקר דקורטיבי, כאשר פונקציונליות היא שיקול משני. הוא כולל רכיבים כגון מנעולים, שרשראות, רגליות תיקים וסגרים מגנטיים. סביבת השימוש של תיקי יד היא יחסית מתונה (בעיקר בתוך הבית), אך לצרכנים יש סבילות נמוכה ביותר לפגמים במראה הנראים לעין. מומלץ שבדיקת NSS תספיק למשך 24 שעות ללא כתמי קורוזיה גלויים.
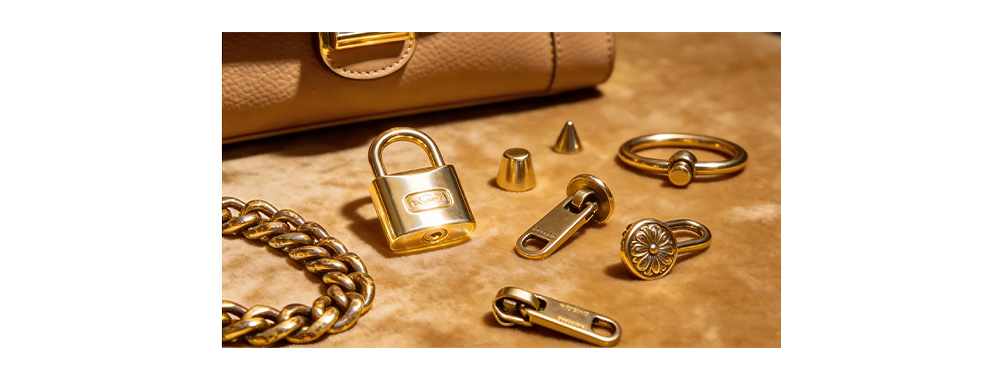
עבור רוכשי תיקי יד של יצרני ציוד מקורי (OEM), שרשראות ומנעולים הם רכיבי בקרה מרכזיים לאימות שינויים במהלך שימוש ארוך טווח ותנאי לבישה, ויש לכלול אותם כפריטי בדיקה חובה עבור כל סדרת ייצור.
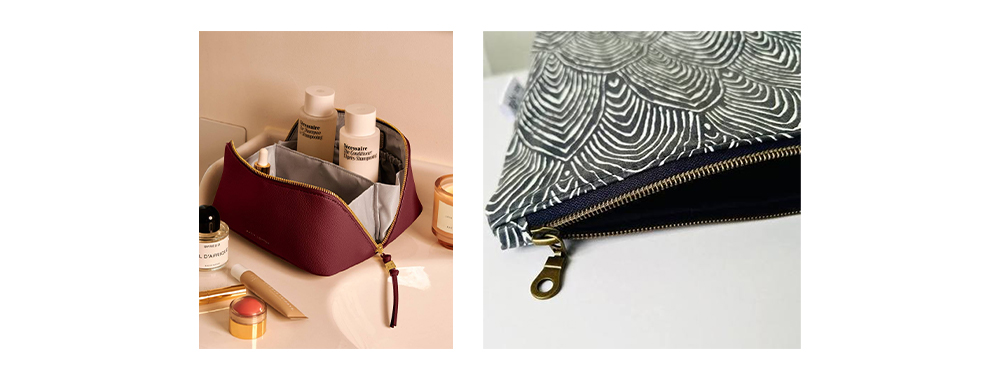
רכיבי החומרה של תיקי איפור הם בדרך כלל קטנים יותר (כגון משיכות רוכסן וסגרים קטנים), אך סביבת השימוש בהם קשה יחסית - לחות גבוהה בחדרי אמבטיה, רכיבים כימיים בקוסמטיקה (כגון אלכוהול, שמנים ובשמים), כמו גם בלאי מכני הנגרם מפתיחה וסגירה תכופות.
עבור רוכשי תיקי קוסמטיקה של יצרני ציוד מקורי (OEM), ביצוע בדיקת NSS למשך 24 שעות עבור תיקי קוסמטיקה ותיקי רחצה היא דרישה חובה.
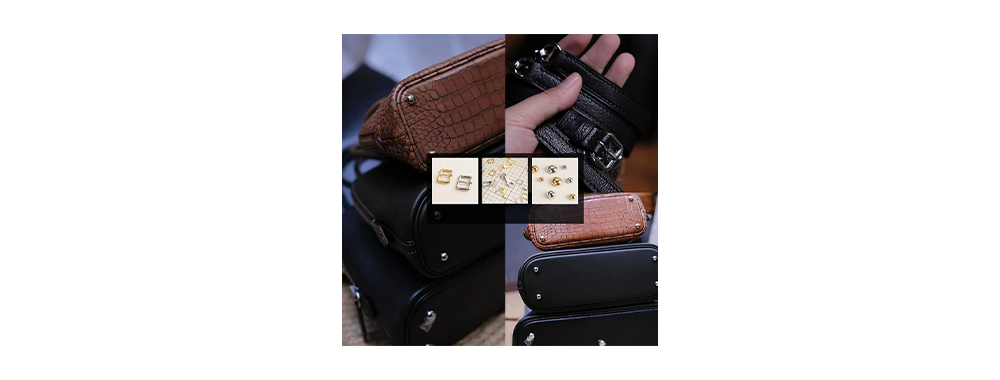
רכיבי חומרה כגון ידיות טלסקופיות, בסיסי גלגלים ומנעולים נתונים הן לעומסים מכניים והן לאתגרי קורוזיה. תקנים כמו ISO 9227 מספקים דרישות ברורות לבדיקת ריסוס מלח עבור חומרת מזוודות. באופן כללי, בדיקת NSS של 24 שעות מתבצעת בהתאם לתקן. עם זאת, למותגי תיקי עסקים יוקרתיים יש לעתים קרובות דרישות פנימיות של יותר מ-48 שעות.
בתהליכי ציפוי אלקטרוליטי מסורתיים, שכבות פסיבציה של כרום משושה (Cr⁶⁺) היו בשימוש נרחב בשל עמידותן המצוינת בפני קורוזיה. עם זאת, כרום משושה מסווג כחומר בעל דאגה גבוהה מאוד (SVHC) על פי תקנת REACH של האיחוד האירופי והוא מסרטן. לכן, השימוש בו בפריזמה לתיקים מוגבל בקפדנות.
המגמה הנוכחית בתעשייה עברה לכיוון פסיבציה של כרום תלת-ערכי (Cr³⁺). למרות שעמידותו בפני קורוזיה נמוכה במקצת מזו של כרום משושה בתנאים קיצוניים מסוימים, ניתן להשיג ביצועים מקבילים של בדיקות NSS במלואן על ידי הגדלת עובי הציפוי ואופטימיזציה של תהליכי האיטום.
עבור הזמנות שקיות OEM המיוצאות לאיחוד האירופי, אנו ממליצים שהמוצרים יספקו אישור תאימות לתקן REACH.
שקיעת אדים פיזיקלית (PVD) היא תהליך בו שיקוע חומרים מתכתיים או קרמיים על משטחי מצע בסביבת ואקום. בהשוואה לציפוי אלקטרוליטי, ציפויי PVD בעלי קשיות גבוהה פי 10 בערך מציפויים אלקטרוליטיים מסורתיים, כמעט בלתי אפשרי לשרוט או לדהות אותם, ואינם דורשים שימוש בתמיסות כימיות מזיקות.
בתחום חומרת תיקי יד, PVD מיושם כיום בעיקר ב:
המגבלות של PVD כוללות עלויות השקעה גבוהות בציוד, דרישות גבוהות במיוחד לחלקות פני השטח של המצע (בדרך כלל דורשות שכבת בסיס של ציפוי אלקטרוליטי בניקל וליטוש מראה מראש), וגמישות פחותה בבחירת הצבע בהשוואה לציפוי אלקטרוליטי.
לכן, בחמש עד עשר השנים הקרובות, סביר להניח שציפוי אלקטרוליטי יישאר התהליך המרכזי עבור חומרה לתיקים, אך קצב החדירה של PVD ימשיך לעלות.
א: עבור חומרה לתיקים יד, בדיקת ריסוס מלח היא שיטה מרכזית לאימות איכות ציפוי אלקטרוליטי וחיזוי ביצועי מוצר לטווח ארוך באקלים לח (כגון דרום מזרח אסיה ואזורי חוף).
תֶקֶן | היקף ישים | הערות |
ASTM B117 | צפון אמריקה ושווקים בינלאומיים | שיטת הייחוס הנפוצה ביותר של ריסוס מלח ניטרלי (NSS) |
תקן ISO 9227 | הסמכת ייצוא בינלאומית | מכסה שלוש שיטות: NSS, AASS ו-CASS |
GB/T 10125 | תקן לאומי סיני | בשימוש נפוץ על ידי מפעלים מקומיים וייצוא |
קוורטרבק/ת 3826 | מוצרים תעשייתיים קלים (ציוד למזוודות ותיקים) | תקן היסטורי המשמש בתעשיית המזוודות של סין |
EN 1670 | חומרה אדריכלית/רהיטים אירופאית | מסווג עמידות בפני קורוזיה לדרגות 1-5 (24 שעות-480 שעות) |
להלן מקורות נפוצים בתעשייה (מבוססים על ניטרלי מלח ריסוס NSS):
מיצוב שוק | דרישת ריסוס מלח אופיינית | תרחיש יישום |
אופנה מהירה / רמת כניסה | 24 שעות או יותר | סביבות יבשות בתוך הבית, שימוש לטווח קצר |
מותגים בינוניים | 48 שעות או יותר | נסיעות יומיומיות כלליות בעיר |
מותגים יוקרתיים | 48–72 שעות | אקלים לחות גבוה (כגון פלורידה, סינגפור והונג קונג) |
מותגי יוקרה | יותר מ-96 שעות | עמידות לטווח ארוך, שווקים חופיים, איכות ברמת מורשת |
סיבות נפוצות כוללות:
מצע | מאפייני ריסוס מלח |
סגסוגת אבץ (זמק) | הכי חסכוני, אבל המצע ריאקטיבי מאוד ותלוי במידה רבה בשכבת הציפוי האלקטרוני; פגמים בציפוי מובילים בקלות לחלודה לבנה/חלודה אדומה |
פְּלִיז | למצע עצמו עמידות טובה יותר בפני קורוזיה מאשר לסגסוגת אבץ והוא יכול לשמור על עמידות ארוכה יותר גם ללא ציפוי; מתאים לעיצובים יוקרתיים ללא ציפוי או מצופים קלות |
נירוסטה (304/316) | עמידות קורוזיה חזקה ביותר למצע; ניתן להשתמש בו ישירות או רק בציפוי PVD; 316 יכול להשיג ביצועים של 500 שעות ומעלה |
שני התהליכים אינם סותרים זה את זה - חומרה מתקדמת מאמצת לעתים קרובות תהליך משולב של "שכבת בסיס אלקטרוליטית + שכבת PVD עליונה".
תשובה: לא. בדיקת ריסוס מלח היא בדיקה השוואתית מואצת. בדיקת מעבדה של 48 שעות אינה שווה ערך ל-48 ימים של שימוש בפועל.
הוא משמש בעיקר ל:
בשימוש בפועל, השפעות הבלאי, הזיעה, החשיפה לקרינה אולטרה סגולה ומחזורי הטמפרטורה על החומרה שונות מתנאי ריסוס מלח. לכן, פרויקטים יוקרתיים דורשים לעתים קרובות בדיקות זיעה מלאכותית, בדיקות שחיקה ובדיקות הידבקות נוספות.
סוג הבדיקה | מַטָרָה | סטנדרטים משותפים |
בדיקת זיעה מלאכותית | מדמה קורוזיה ושינוי צבע הנגרמים ממגע ידני | ISO 3160-2, נוסחאות המוגדרות על ידי הלקוח |
בדיקת הידבקות | מאמת האם ציפויים נוטים להתקלף | מבחן חיתוך צולב, מבחן סרט, מבחן כיפוף |
בדיקות שחיקה/חיכוך | מעריך עמידות במהלך מגע יומיומי | בדיקת חיכוך הדדי, בדיקת קלטת RCA |
בדיקת קשיות | מאשר עמידות בפני שריטות על פני השטח | בדיקת קשיות עיפרון, בדיקת קשיות ויקרס |
בדיקת מתיחה / מומנט | מאמת את החוזק המכני של חומרה נושאת עומס (טבעות D, אבזמי לובסטר) | מוגדר על ידי הלקוח (בדרך כלל 30-80 ק"ג) |
בדיקות מחזור | מעריך את אורך החיים של פתיחה וסגירה חוזרת ונשנית של מנעולים ואבזמי קפיצים | 5,000–10,000 מחזורים |
ביצועי עמידות בפני קורוזיה של ציוד לתיקים לעולם לא ניתנים לשיפוט רק לפי האם הוא נראה מבריק או מרגיש כבד. בדיקות ריסוס מלח של NSS מספקות מדד השוואה אחיד, עובי ציפוי אלקטרוליטי מספק אינדיקטורים פיזיקליים מדידים, ותכנון מערכות ציפוי אלקטרוליטי רב-שכבתי משקף את עומק יכולות הייצור של הספק.
עבור מפעלי שקיות וספקי שירות שונים של יצרני שקיות (OEM), הקמת יכולות בדיקה פנימיות המבוססות על תקן ISO 9227 היא השקעה הכרחית לשיפור התחרותיות בשרשרת האספקה.
עבור מותגים ורוכשים, בעת פיתוח מפרטים טכניים (Tech Pack), יש להגדיר בבירור את סביבת השימוש בפועל במוצר. בהתבסס על כך, יש לקבוע משכי זמן סבירים לבדיקות ריסוס מלח וקריטריונים לקבלה כדי למנוע בזבוז עלויות או כשלים בבקרת איכות הנגרמים מגישה של "מידה אחת מתאימה לכולם".
| מְחַבֵּר | ||||||
|
אנא המשך לקרוא, להישאר מעודכן, להירשם, ואנו מזמינים אותך לספר לנו מה אתה חושב.
זכויות יוצרים
@2024 Synberry Bag & Package Products Co.,Ltd כל הזכויות שמורות
.
 רשת נתמכת
מפת אתר / בלוג / Xml / מדיניות פרטיות